不仅会画图:用 ChatGPT 辅助生成 PLC 梯形图逻辑
作为机械工程师,我们时常面临一个尴尬的场景:设备主体结构和机械动作已经设计完毕,只差一个简单的顺序控制逻辑,比如几个气缸的先后动作。为了这点“小事”去排期、沟通电气工程师,不仅影响项目进度,也让我们感觉自身能力存在短板。如今,借助大型语言模型(LLM),我们完全有能力打通这“最后一公里”,提升自己作为项目“全栈工程师”的掌控力。 核心思路:将时序图思维注入 Prompt机械工程师最擅长的就是时序图(Timing Diagram)。我们脑中清晰地知道哪个气缸先动,哪个后动,传感器信号何时触发。关键在于,如何将这种图形化的逻辑,转化为 AI 能精准理解的文本描述。这本质上是一种“面向 AI 的需求分析”。 一个高质量的 Prompt 应该包含以下几个结构化模块: 1. I/O 定义 (Input/Output Definition): 清晰罗列所有输入和输出点。这是编程的基础,必须准确无误。 输入 (Inputs): 启动按钮、急停按钮、复位按钮、各气缸原位/末位磁性开关。 输出 (Outputs): 控制各气缸伸出/缩回的电磁阀。 2....
直线电机是智商税吗?直线传动方案的终极 PK
在精密自动化领域,驱动技术是核心。当工程师面对高速、高精度或长行程的运动需求时,直线电机(Linear Motor)、滚珠丝杆(Ball Screw)和同步带(Belt Drive)是三种常见且特性迥异的选择。深入理解它们的优劣,是实现系统性能与成本平衡的关键。 速度与加速度的碾压优势直线电机最显著的特点是其在速度和加速度方面的卓越性能。由于它取消了传统旋转电机到直线运动的机械转换环节,实现了“直驱”,其理论上的运动速度和加速度几乎只受限于供电能力和机械结构强度。在实际应用中,3G(约30m/s²)甚至更高加速度已非奢望,最高线速度可达数米每秒。这种能力对于需要频繁启停、快速响应的工况至关重要,能极大提升生产节拍和效率。 滚珠丝杆: 虽然能提供较高的精度,但受限于丝杆的临界转速(长径比引起的共振和“鞭打”效应)以及旋转惯量,其速度和加速度上限远低于直线电机。高速工况下,滚珠丝杆的磨损和发热问题也更为突出。 同步带: 结构简单,可实现长行程高速运动,但由于带的弹性形变,其定位精度较低,且在高速高加减速时容易出现抖动和带的寿命问题。其加速度通常也无法与直线电机相提并论。 ...
伺服刚性与联轴器:为什么此时必须用膜片式?
在自动化项目中,我们经常听到“刚性”这个词,尤其是在讨论伺服系统性能时。但“刚性”并非一个玄学概念,它是一个可以被设计、被量化,并直接决定设备性能上限的关键指标。很多时候,一个看似微不足道的机械元件,却成为整个控制系统的性能瓶颈。 联轴器:被忽视的“机械滤波器”我们通常认为联轴器(Coupling)的作用仅仅是连接电机轴和负载(如滚珠丝杆),传递扭矩。这没错,但只说对了一半。从动态响应的角度看,联轴器更像一个机械系统的“低通滤波器”。 一个理想的刚性连接,应该能无损、无延迟地传递所有频率的扭矩信号。但现实中,任何非刚性连接都会对高频信号产生衰减和相位滞后。伺服系统为了实现快速响应和精确定位,其控制指令中包含了大量的高频成分。如果联轴器“滤掉”了这些高频信号,伺服驱动器即便发出再精准的指令,负载端也无法忠实执行。 高动态响应的天敌:梅花联轴器的“滞后”梅花联轴器因其结构简单、成本低、对安装误差有一定补偿能力而被广泛使用。其核心在于中间的聚氨酯(PU)或尼龙材质的弹性体。这个弹性体在传递扭矩时会发生微小变形,这既是它的优点也是它的致命缺点。 优点: 能够吸收振动和冲击,保护电机和负...
告别键槽磨损:胀紧套(免键轴套)的设计应用
自动化设备中,传动连接件的可靠性是系统稳定运行的基石。然而,在诸多工业场景中,我们经常面临一个令人头疼的问题:设备频繁正反转时,平键连接极易发生“滚键”现象,轻则导致键槽和轴头磨损,重则直接报废昂贵的减速机输出轴或电机轴,带来巨大的停机损失和维护成本。这不仅仅是设计上的小疏漏,更是对传统连接方式在严苛工况下局限性的深刻警示。 面对此类高动态、高可靠性要求的应用,我们必须跳出传统思维,采纳更先进、更稳健的连接方案。胀紧套 (Locking Assembly) 便是其中一种卓越的替代品,它以其独特的摩擦传动原理,彻底解决了平键连接的固有缺陷。 胀紧套:摩擦传动的可靠之选胀紧套的核心优势在于其无键连接的特性。通过内外锥面螺栓的拧紧,将巨大的径向压力施加到轴和轮毂的接触面上,依靠纯粹的摩擦力来传递扭矩。这种均匀的应力分布避免了平键连接中键槽处的应力集中,从而有效防止了在频繁正反转或冲击载荷下的“滚键”和磨损。其优势显而易见: 高可靠性: 无键槽,无配合间隙,杜绝了磨损和冲击导致的失效。 高同心度: 安装后能确保轴与轮毂的完美同心,大幅减少振动。 安装与调整便捷: 无需精确的键槽对齐,可...
吸盘吸不住?真空发生器的流量与管径匹配计算
在自动化产线中,“掉件”往往是令人头疼的头号问题。尤其在真空抓取应用中,许多工程师,特别是经验尚浅者,常会陷入一个误区:以为只要真空度(例如显示为-80kPa)达到了要求,工件就一定能牢固吸附。然而,这种理解过于片面。一个可靠的真空抓取系统,远不止一个简单的压力值那么简单,它涉及到流量、管路设计、供气模式以及安全保障等多个层面的精细考量。 1. 流量(Flow Rate)的重要性:不仅要吸得住,更要吸得“稳”真空度(Pressure)代表的是静压,即最终能达到的负压水平。但对于实际工况,尤其是处理多孔材料(如纸板、某些未经致密的烧结件)或表面存在微小漏气(如铸件、注塑件表面飞边或微孔)的工件时,仅仅依靠静压是远远不够的。 此时,抽气流量(Flow Rate)变得至关重要。它衡量的是真空发生器或真空泵每分钟能抽走多少体积的空气。如果工件表面存在泄漏,真空系统需要有足够的流量来持续“补位”,抽走漏进来的空气,才能维持吸盘内部的有效真空。就好比一个水桶底部有个小洞,你不能只看桶里水的深度,还得看水龙头每分钟能补多少水。 实践建议: 在选型真空发生器或真空泵时,切勿只关注最终真空度。SM...
给变频器“开窗”:电控柜散热的机械流体分析
作为一名经验丰富的资深自动化工程师,我经常看到机械设计师在绘制电柜图纸时,对内部元器件的温升问题关注不足。这并非能力问题,而是专业侧重点的差异。然而,热管理在电柜设计中至关重要,它直接关系到电气设备的寿命、稳定性和整机运行可靠性。一台反复报过热故障的设备,哪怕机械结构再完美,也无法通过终验收。 我们来深入探讨几个关键的电柜热设计原则。 热空气管理:自然对流与对角线布局热空气上升、冷空气下降,这是最基本的物理原理。在电柜内部,元器件发热导致周围空气受热膨胀、密度降低,自然向上流动。因此,最有效的自然对流散热方案,是在电柜底部设置进风口,顶部设置出风口。 更进一步,为了确保气流能覆盖到柜内大部分区域,我们应采用对角线布局:在柜体一侧的底部设置进风口,在对侧的顶部设置出风口。这种布局能最大化气流在柜内的行程,有效带走热量。同时,要确保柜内元器件布局不要完全阻碍气流通道,例如在进出风口之间避免设置大面积的实心隔板。对于发热量大的元器件,应尽量放置在气流路径上。 滤网选型:防护等级与散热效率的平衡工业现场环境复杂,防尘、防溅水是电柜的基本要求,所以IP54防护等级是常见选择。然而,高防护等...
谐波减速机 vs RV 减速机:关节模组的选型生死局
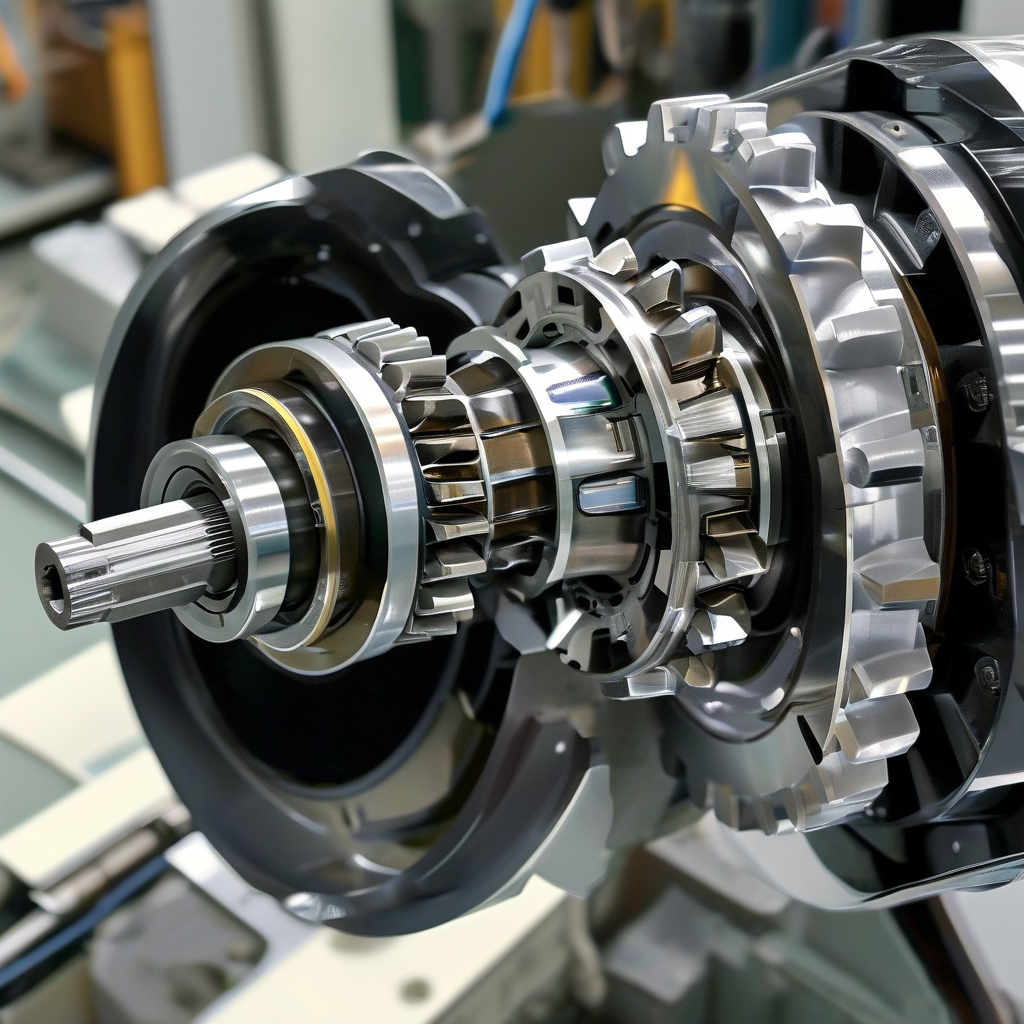
精密减速机,作为自动化设备的核心传动部件,其选型直接决定了设备的性能上限与长期可靠性。面对谐波(Harmonic Drive)与摆线针轮(Cycloidal)两大主流精密减速技术,表面参数对比往往流于形式,深入理解其结构原理、失效模式及工程实践细节,才是高级工程师的必修课。 结构原理:柔轮变形 vs 摆线针轮谐波减速机:柔轮变形与多齿啮合谐波减速机,核心在于其独特的柔性齿轮(Flexspline)变形原理。它由三大基本部件构成: 波发生器(Wave Generator):一个椭圆形凸轮,内部通常有柔性轴承,是驱动柔轮变形的源头。 柔轮(Flexspline):薄壁筒形金属件,开口端加工有外齿。在波发生器作用下,其椭圆长轴方向的齿与刚轮啮合。 刚轮(Circular Spline):内部加工有内齿的刚性环形件,比柔轮多出若干齿(通常为2齿)。 工作时,波发生器旋转,迫使柔轮变形,使其长轴方向的齿与刚轮内齿啮合,短轴方向则脱开。由于柔轮与刚轮齿数差异,当波发生器旋转一周,柔轮相对刚轮会产生一个很小的角位移,从而实现极高的减速比。其优势在于结构紧凑、传动平稳、高精度。 摆线针轮减速...
机械外包神器:用 n8n 自动管理 50 家供应商报价
作为机械设计工程师,我们的核心价值在于创造和优化物理世界的解决方案,而不是淹没在重复的、低价值的商务流程中。一个典型的痛点就是外协加工询价:一份图纸发给十家供应商,收回十份格式迥异的报价单——Excel、PDF,甚至直接写在邮件正文里。手动整理对比,不仅耗时,还极易出错。这种“伪工作”蚕食了我们宝贵的设计时间。 今天,我将分享一个工程师的“极客”解决方案:利用低代码自动化平台 n8n 搭建一个全自动的询价-比价-决策系统,将工程师从繁琐的表格中解放出来。 核心思路:用API和逻辑流重构询价流程我们的目标是建立一个无人值守的管道(Pipeline),自动处理从接收报价到初步决策的全过程。n8n 就像是这个系统的数字底盘,通过其可视化的节点,我们可以将邮件、AI、数据库等服务像搭乐高一样连接起来。 整个工作流(Workflow)分为四个关键阶段: 自动触发 (Trigger): 监控特定邮箱,一旦收到供应商的报价邮件,流程自动启动。 信息提取 (Extraction): 调用大语言模型(LLM),像一个不知疲倦的实习生,阅读邮件和附件,并提取关键信息。 数据聚合 (Aggregat...
自动锁螺丝机的设计难点:卡料、滑牙与浮锁
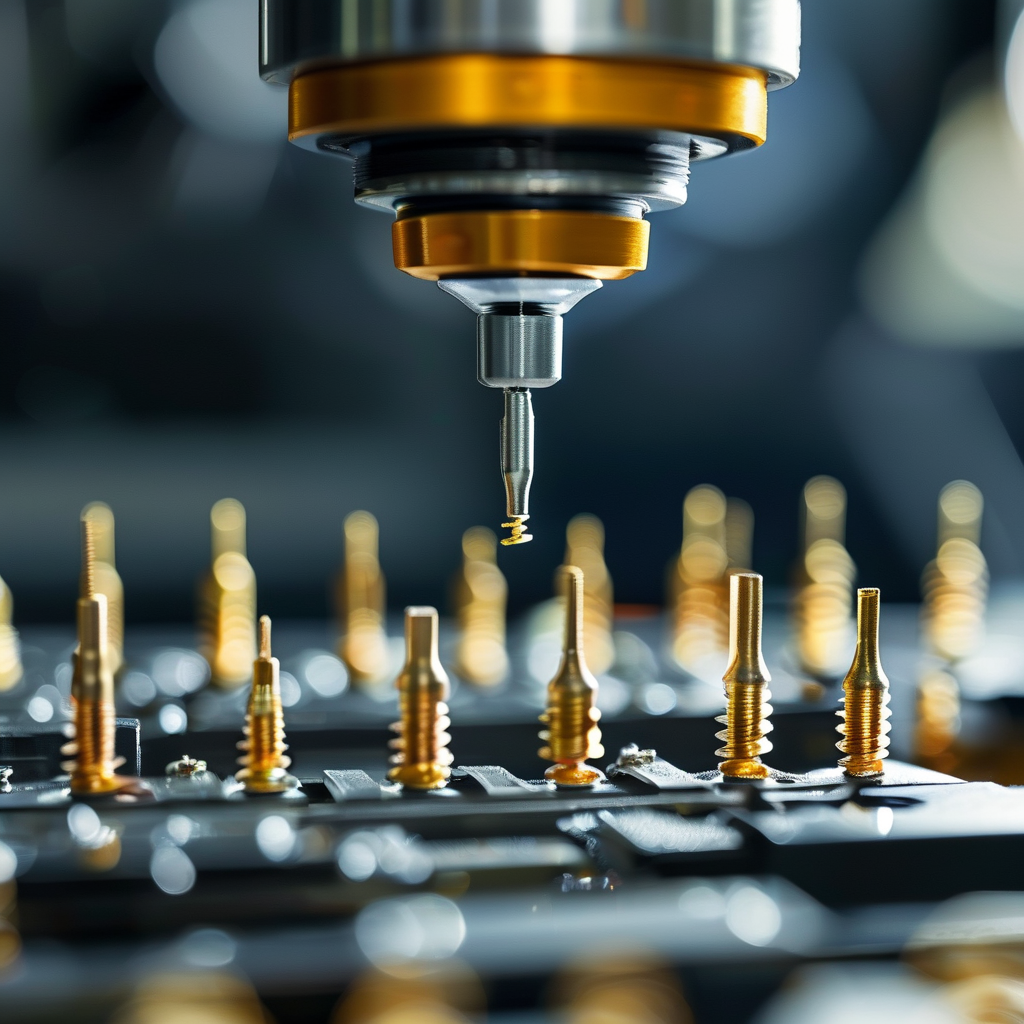
非标自动化项目中,自动锁螺丝站点的设计可谓是老生常谈,但真正能做到长期稳定运行的却不多。最近复盘一个项目,核心瓶颈依旧是那几个经典难题。本文不谈基础,只剖析那些决定设备稼动率(OEE)的关键细节。 ## 供料稳定性:振动盘的“二次筛选”是关键螺丝供料90%的项目会选用振动盘,成本和效率的平衡点。但最大的挑战在于螺丝姿态的筛选,特别是头部较重、杆部长短接近直径的螺丝,极易出现“倒栽葱”的情况。 传统振动盘轨道末端的筛选机构,通常依赖机械结构(如异形槽、挡块)利用螺丝重心进行一次筛选。但这套机制的鲁棒性很差,受来料尺寸公差、振盘频率变化影响很大。我们的方案是在取料点前增加“二次筛选”工序。 机械初筛: 保留传统的重心筛选结构,剔除约80%的异常姿态螺丝。 光纤精筛: 在直线轨道末端、电批吸取点前约10mm处,安装一对Keyence对射式光纤传感器(FU系列)。利用螺丝头和螺杆的直径差异,精确识别螺丝姿态。当传感器检测到螺杆而非螺丝头时,PLC会控制一个小型气缸(如SMC CJ2系列)瞬间吹气,将姿态错误的螺丝吹回振盘,实现闭环控制。 这个简单的“吹气”动作,将供料稳定性从98%提...
机器人末端(EOAT)的气路集成:拒绝“蜘蛛网”
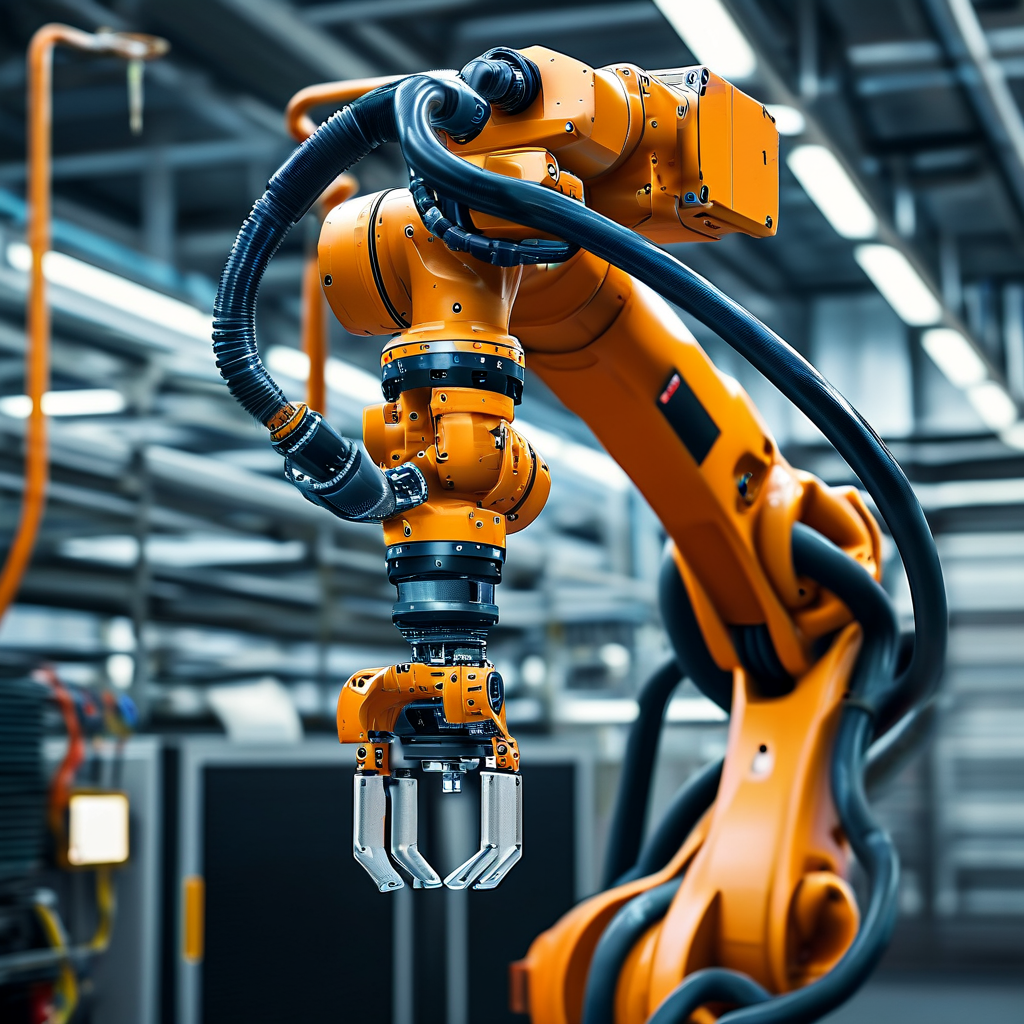
在机器人末端执行器(EOAT)的设计中,气路布局是决定系统可靠性与维护性的关键一环,却往往被忽视。特别是当机器人第6轴(J6)需要频繁或大角度旋转时,气管的缠绕、干涉与磨损问题会显著增加设备故障率,导致非计划停机。追求极致整洁与轻量化的气路设计,不仅是美学要求,更是对系统长期稳定运行的承诺。 核心痛点:J6轴的“管线之灾”传统的气路布局通常将电磁阀和真空发生器置于机器人本体或外部阀岛,通过数根长气管连接至末端夹具。当J6轴旋转时,这些气管会像麻花一样扭曲,应力集中点反复弯折,最终导致材料疲劳、破损漏气。即使使用外部管线包(Dress Pack),也只能缓解而无法根除问题。 方案一:汇流板集成——从源头简化解决管线冗杂的根本手段,是将气动元件尽可能地向执行端迁移。通过设计一块定制化的汇流板(Manifold),将微型电磁阀、真空发生器(如SMC的ZK2系列)直接集成在EOAT的基座上。 优势: 管路最短化: 从机器人本体到EOAT只需一根主气源管和一根电源/信号线。J6轴的运动自由度被彻底解放。 响应速度提升: 真空发生器紧邻吸盘,真空腔容积降至最低,抽气和破真空的响...